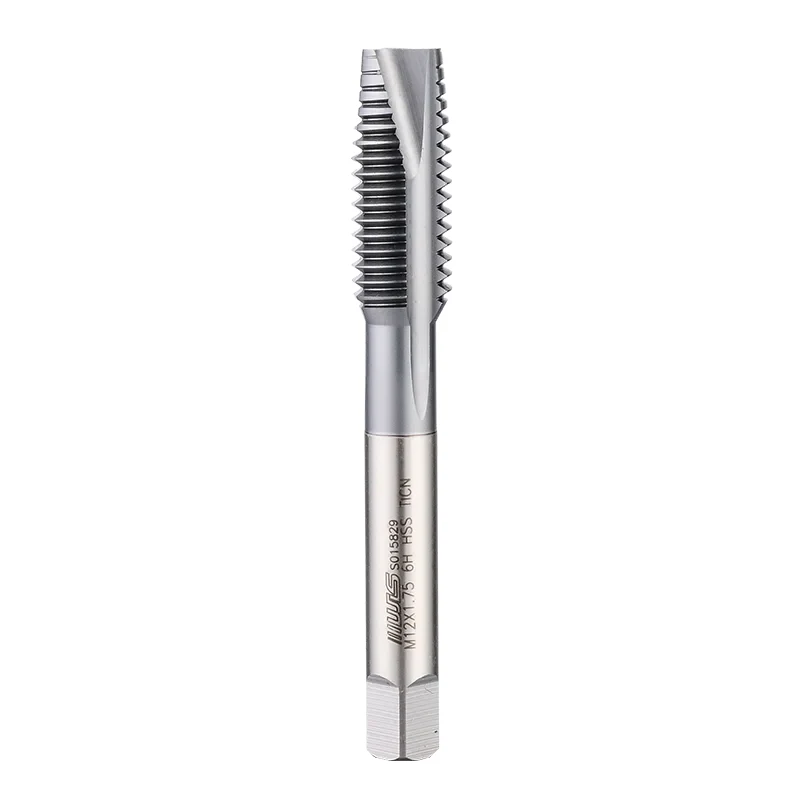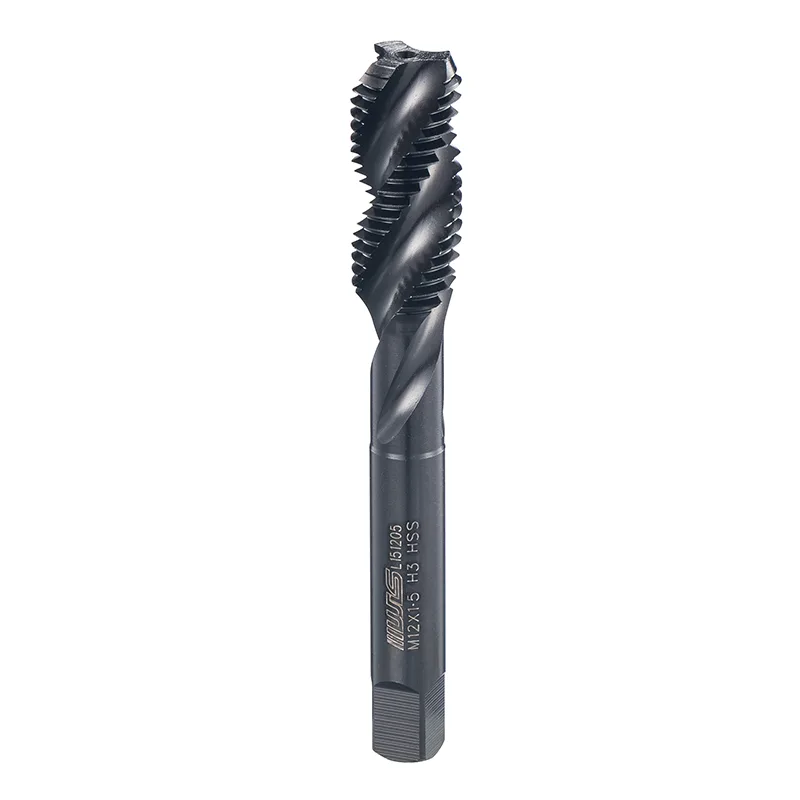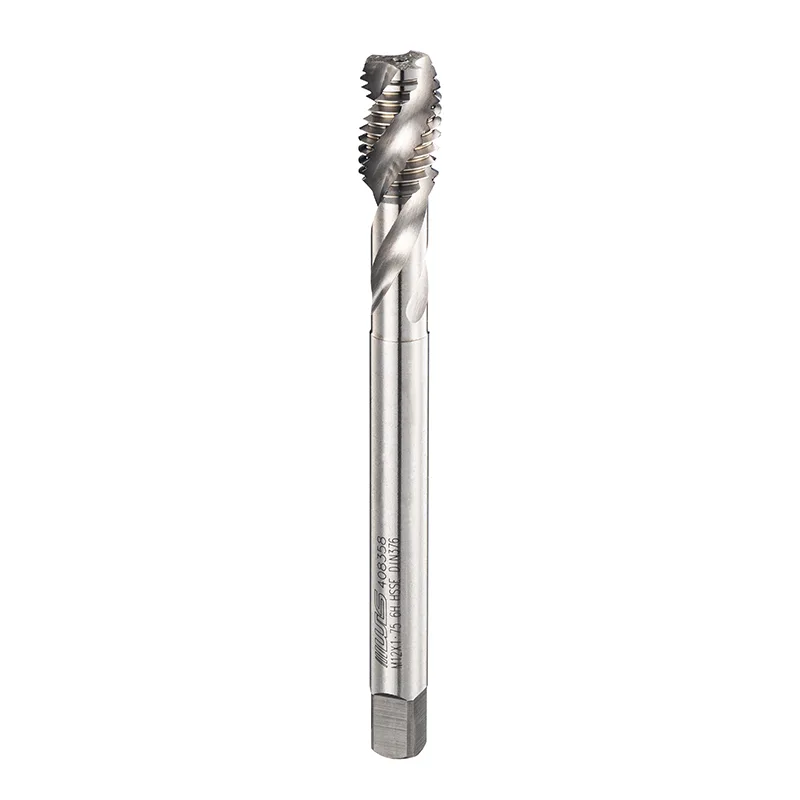
Как метчики со спиральной канавкой по стандарту DIN без покрытия сокращают затраты на оснастку в производстве
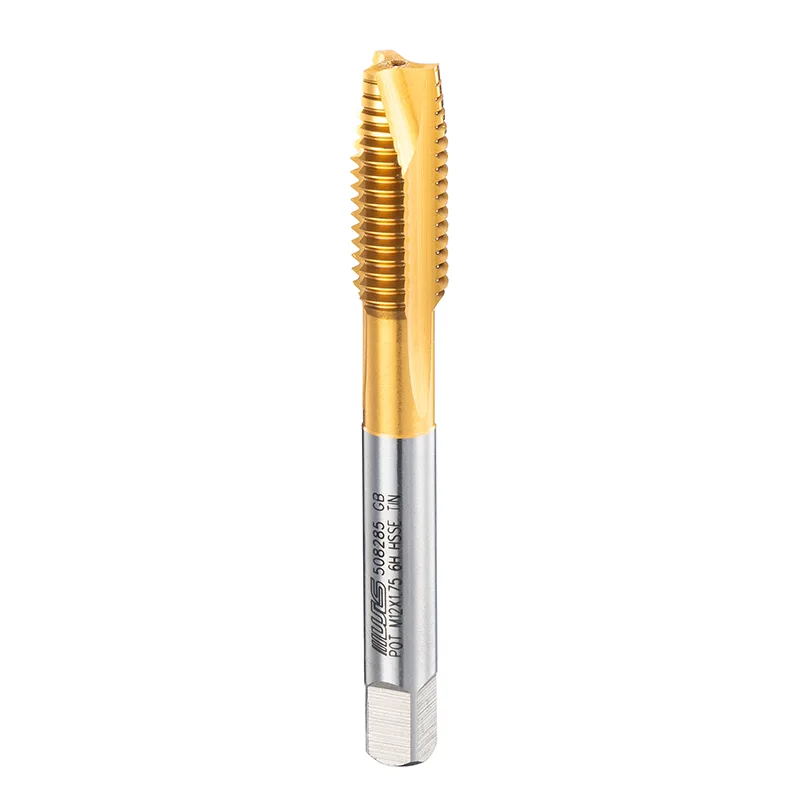
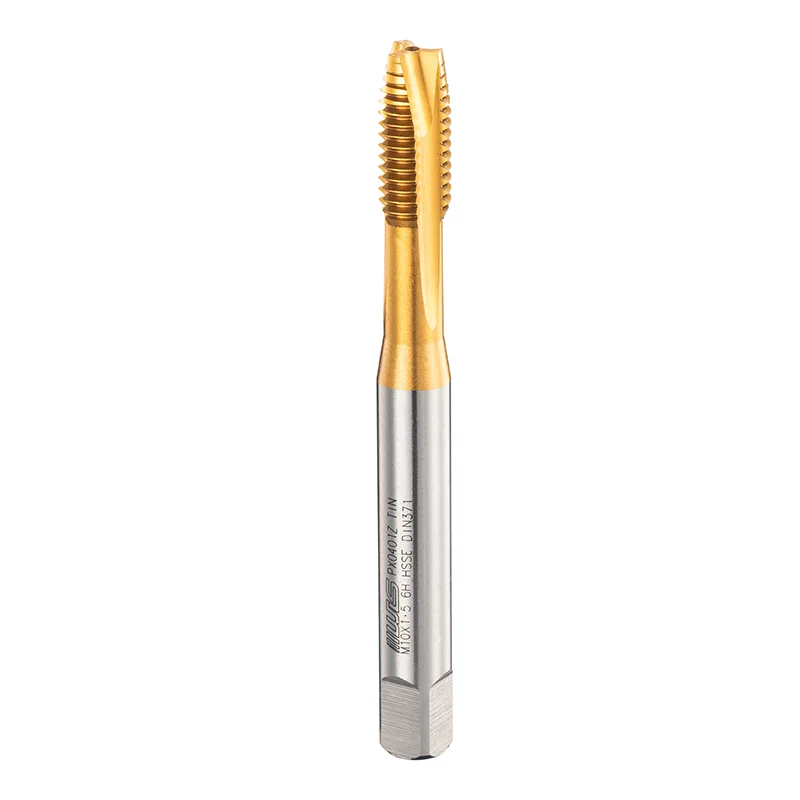
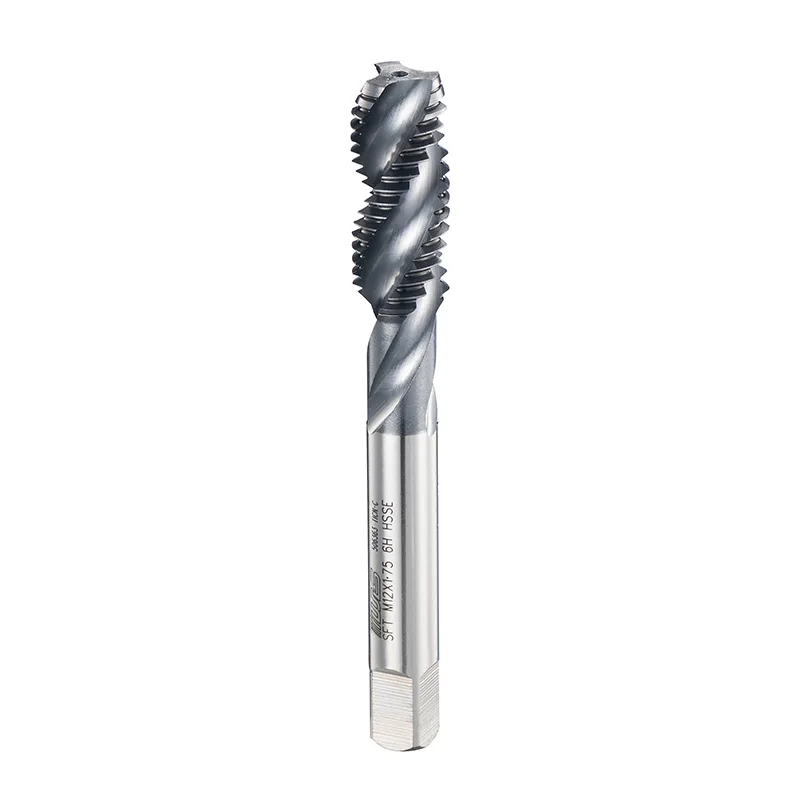
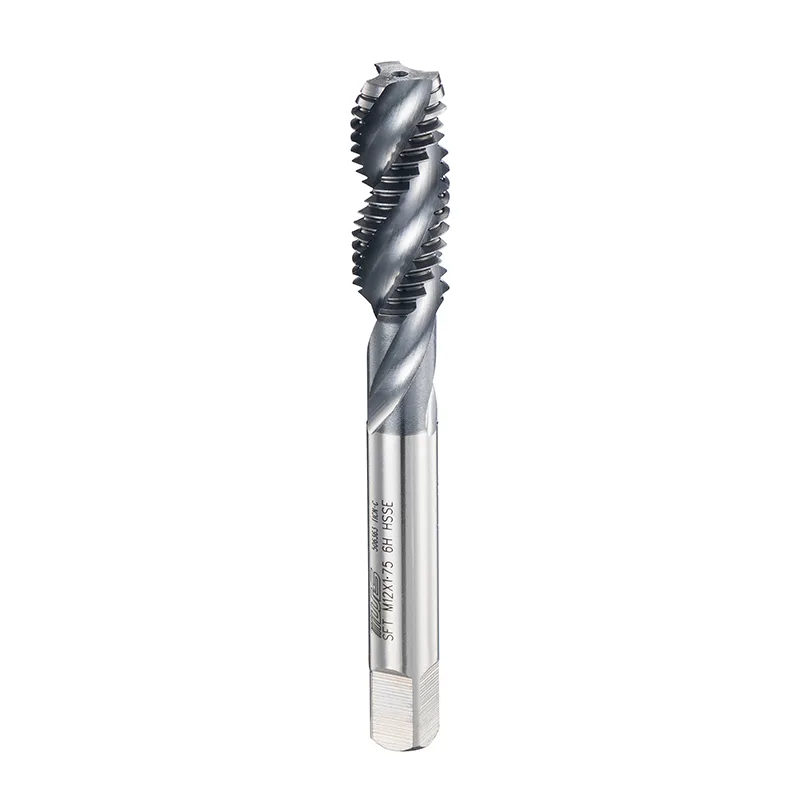
Затраты на оснастку выходят за рамки цены режущего инструмента. Частые замены, сломанные метчики, бракованные компоненты и простои оборудования увеличивают стоимость производства резьбовых деталей. Поскольку мастерские с ЧПУ ищут более эффективные методы производства,Метчики со спиральной канавкой по стандарту DIN без покрытияпредлагают полезный взгляд на то, как выбор инструмента влияет на производственные затраты.
Главный вопрос заключается не просто в том, есть ли на кране покрытие. Именно его геометрия, производительность резания и срок службы влияют на стоимость изготовления приемлемой резьбы.
Почему затраты на резьбу часто упускают из виду
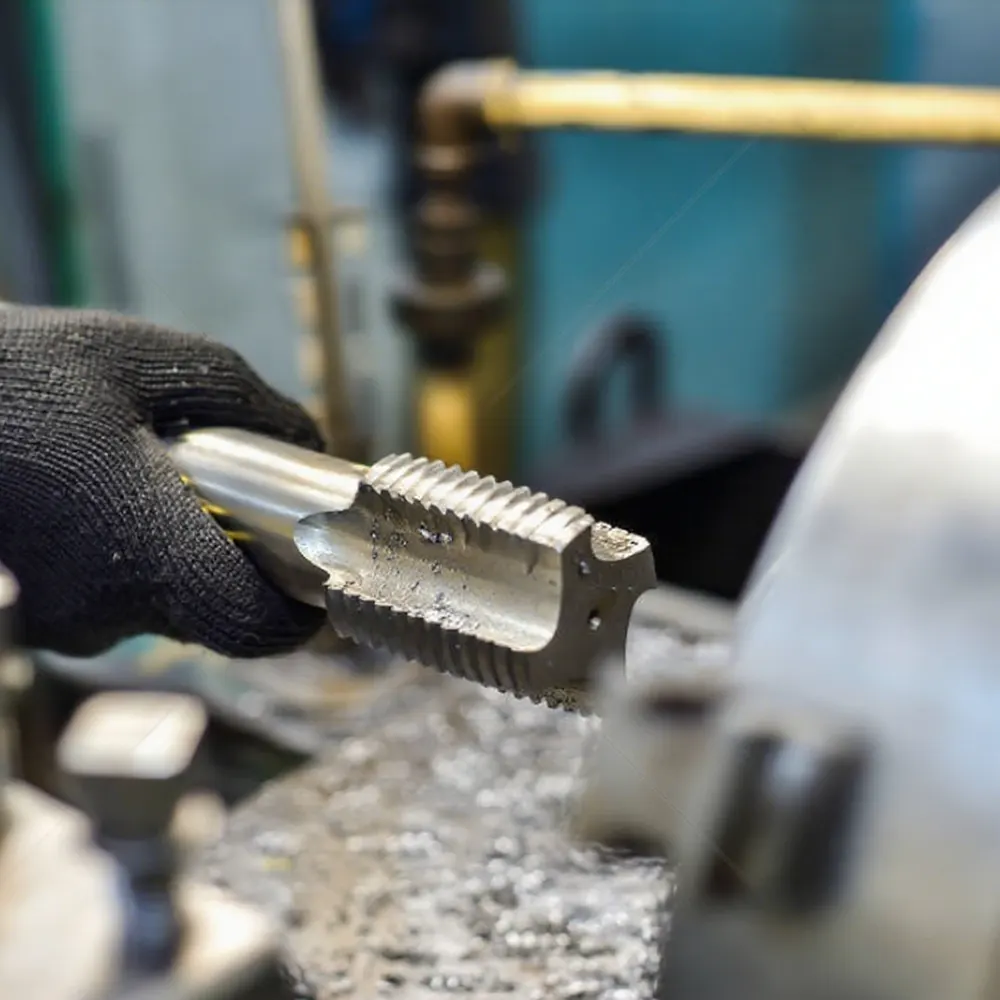
Нарезание резьбы занимает лишь небольшую часть многих циклов обработки, но дефекты на этом этапе могут поставить под угрозу всю деталь. Поврежденная внутренняя резьба может потребовать доработки или привести к браковке. Сломанный метчик внутри заготовки также может привести к остановке производства и затруднить восстановление детали.
Распространенными источниками дополнительных затрат являются преждевременный износ инструмента, чрезмерный крутящий момент резания, плохая подготовка отверстия, частая смена инструмента и нестабильное качество резьбы. Решение этих проблем требует изучения всего процесса нарезания резьбы, а не сосредоточения внимания только на цене инструмента.
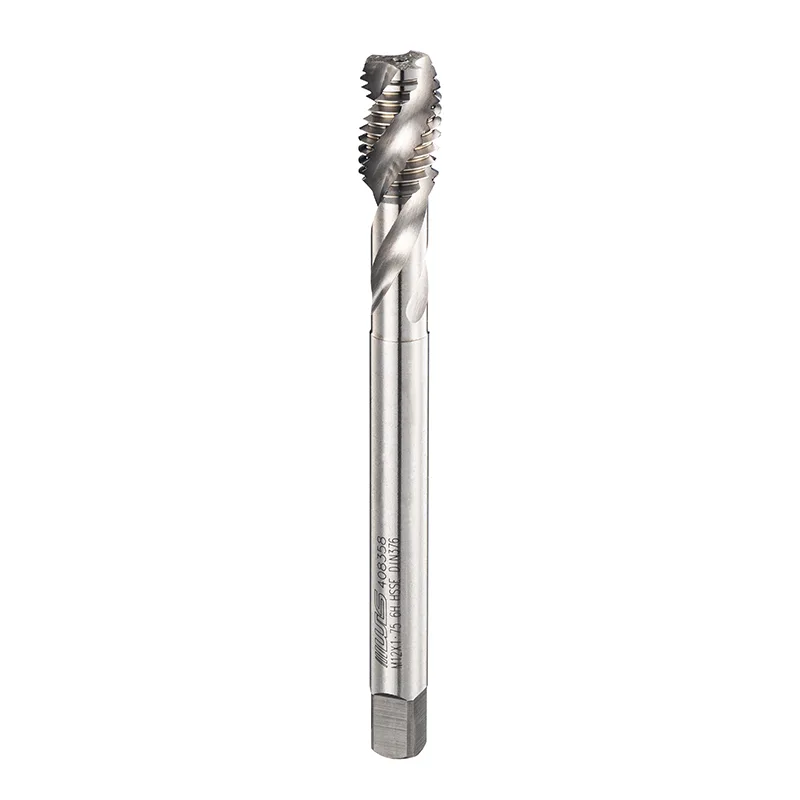
Как конструкция спиральной канавки влияет на эффективность производства
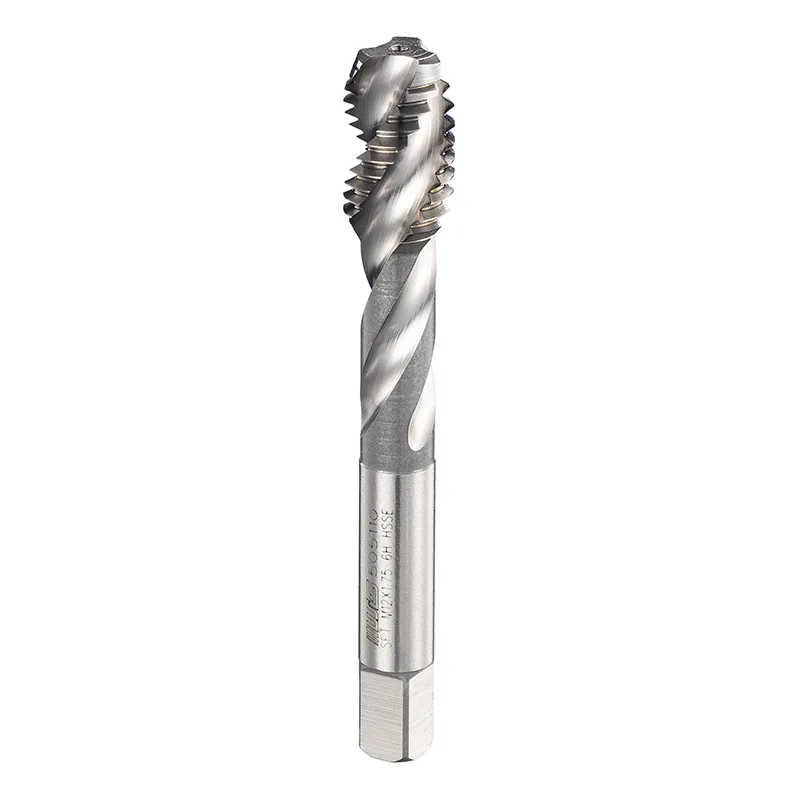
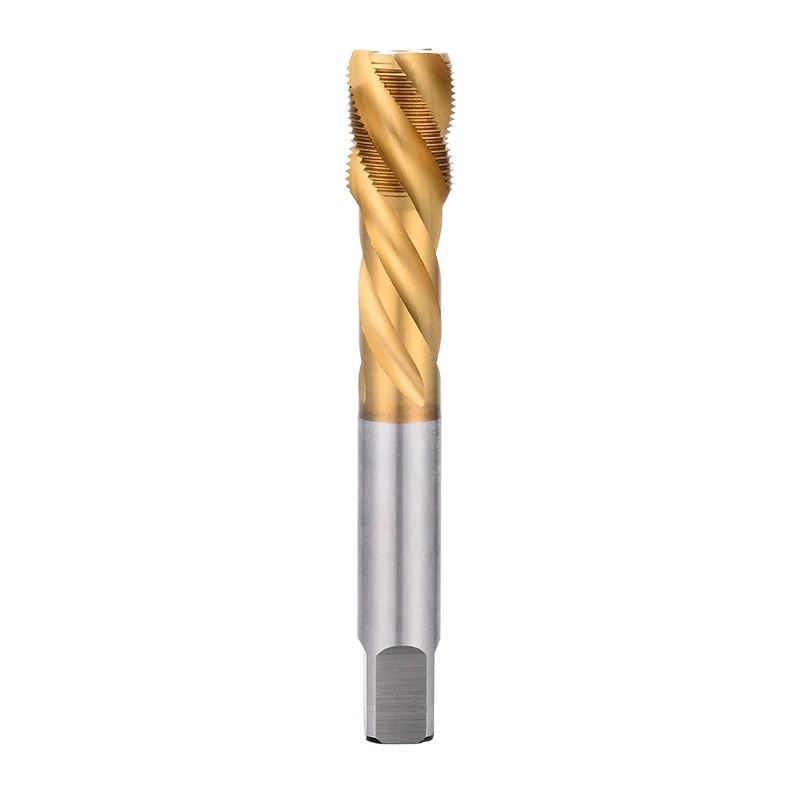
Метчики со спиральными канавками имеют винтовые канавки, которые помогают отводить стружку от зоны резания. Эта конструкция особенно полезна во многих операциях с глухими отверстиями, когда стружка не может выйти через противоположную сторону заготовки.
Плохая эвакуация стружки может повысить сопротивление резанию, повредить поверхность резьбы и способствовать поломке метчика. Подходящая геометрия спиральных канавок помогает управлять движением стружки и обеспечивает равномерное формирование резьбы.
Производственная выгода достигается за счет сокращения перерывов, которых можно избежать, и поддержания приемлемого качества резьбы. Свойства материала, геометрия канавок, глубина отверстия, смазка и параметры резания — все это влияет на конечный результат.
Предлагают ли краны без покрытия экономическую выгоду?
Покрытия могут улучшить износостойкость и снизить трение при конкретных видах механической обработки. Однако не каждая операция требует одинаковой обработки поверхности.
Метчики без покрытия могут подойти для применений, где основа инструмента, современное качество и условия обработки обеспечивают требуемую производительность без дополнительного покрытия. Их экономическая привлекательность заключается в том, что инструмент соответствует выполняемой работе, а не в плате за функции, которые имеют ограниченную ценность в конкретной операции.
Важно различать покупную цену и эксплуатационные расходы. Более дешевый метчик может потребовать более частой замены, в то время как метчик с покрытием может обеспечить более высокую экономичность в тех случаях, когда его характеристики износа выигрывают.
Метчики со спиральной канавкой по стандарту DIN без покрытияпоэтому их следует оценивать по их характеристикам в предполагаемом применении, включая стойкость инструмента, точность резьбы и стабильность производства.
Сравнение цены инструмента с общими эксплуатационными расходами
Практическое сравнение учитывает полную стоимость производства приемлемых резьб.
| Фактор стоимости | Что измерять | Влияние на производство |
|---|---|---|
| Покупка инструмента | Стоимость за нажатие | Прямые затраты на оснастку |
| Срок службы инструмента | Допустимые отверстия на кран | Частота замены |
| Изменения инструмента | Время переключения | Доступное машинное время |
| Поломка крана | Частота отказов и время восстановления | Простои и потенциальный брак |
| Тема отклонена | Дефектные компоненты за один запуск | Переделки и материальные потери |
| Инспекция | Время, потраченное на проверку тем | Производственные накладные расходы |
| Время цикла | Время на завершенный компонент | Общая пропускная способность |
Для получения значимых результатов при сравнении следует использовать эквивалентные материалы, характеристики резьбы, глубину отверстий и условия обработки.
Расчет стоимости приемлемого потока
Рассмотрим гипотетическую операцию по созданию 10 000 резьбовых отверстий. Если одним метчиком получается 500 приемлемых отверстий, потребуется примерно 20 метчиков. Если другой производит 800 приемлемых отверстий в эквивалентных условиях, потребуется примерно 13 нарезаний.
Это на семь выпусков меньше за весь производственный цикл. Обеспечит ли второй вариант большую общую экономию, зависит от цены инструмента, времени обработки, поломок, результатов контроля и количества брака.
Практическое измерение:
Стоимость одного приемлемого резьбового отверстия = Общая стоимость резьбы ÷ Количество допустимых резьбовых отверстий.
Общая стоимость нарезания резьбы включает в себя расход инструмента, затраченное машинное время, рабочую силу, доработку и отходы, связанные с операцией.
Этот расчет дает производственным группам более четкое сравнение, чем просто цена за единицу продукции.
Совместимость материалов определяет производительность инструмента
Различные материалы создают разные условия резания, что напрямую влияет на износ метчика и качество резьбы.
Углеродистая сталь требует внимания к нагрузке резания и контролю стружки. Нержавеющая сталь может создавать высокую стойкость к резанию и создавать проблемы с упрочнением. Алюминиевые сплавы могут вызывать проблемы с образованием стружки и адгезией материала, в то время как чугун обычно дает другие характеристики стружки.
Эти различия влияют на геометрию инструмента, параметры резания и требования к смазке. Установка, которая хорошо работает с одним материалом, может нуждаться в корректировке для другого.
При обработке глухих отверстий особенно важны глубина отверстия и эвакуация стружки, поскольку доступное пространство для стружки ограничено. Подбор метчика в соответствии с требованиями к заготовке и резьбе помогает предотвратить износ и дефекты обработки, которых можно избежать.
Четыре способа контроля расходов на многопоточность
1. Проверьте диаметр направляющего отверстия.
Направляющее отверстие меньшего размера увеличивает количество материала, который должен удалить метчик, что увеличивает крутящий момент резания и потенциально ускоряет износ. Отверстие увеличенного размера уменьшает зацепление резьбы. Проверка диаметра сверления перед нарезанием резьбы помогает предотвратить обе проблемы.
2. Стандартизировать условия резания
Скорость нарезания резьбы, синхронизация подачи, смазка и подача СОЖ влияют на производительность резания. Документированные параметры обработки сокращают количество ненужных корректировок и облегчают воспроизведение результатов производства.
3. Контролируйте износ инструмента и качество резьбы.
Срок службы инструмента следует измерять наряду с размерами резьбы, результатами измерений и состоянием поверхности. Последовательный осмотр помогает выявить износ до того, как он станет причиной обширных дефектов или неожиданного выхода из строя инструмента.
4. Отслеживайте производственные результаты
Регистрация расхода инструмента, остановок станка, бракованной резьбы и интервалов замены позволяет выявить источники затрат. Эти записи также помогают отличить проблемы, связанные с инструментом, от проблем со станком или неправильной подготовки отверстия.
Почему стандартизация важна в производстве с ЧПУ
Мастерские с ЧПУ часто обрабатывают несколько типов компонентов, что делает повторяемые процедуры настройки все более ценными. Стандартизированные характеристики инструментов, программы обработки и методы контроля снижают зависимость от индивидуальных настроек.
Документированные процедуры нарезания резьбы позволяют определить подходящие инструменты для распространенных материалов и размеров резьбы. Когда новый компонент поступает в производство, эти записи служат отправной точкой для выбора и проверки процесса.
Этот подход актуален для автомобильных компонентов, пресс-форм, электронного оборудования, деталей для аэрокосмической отрасли и машин для новой энергетики, где точность резьбы влияет на качество сборки и последующее производство.
Цель состоит в том, чтобы сделать изменения инструментов и корректировки процессов измеримыми, а не полагаться на повторяющиеся пробы и ошибки.
Как стандарты DIN поддерживают выбор инструмента
Стандарты DIN содержат установленные стандарты размеров и технических требований при промышленной обработке. Для операций нарезания резьбы действующая спецификация определяет такие требования, как диаметр резьбы, шаг и допуск.
Выбор крана стандарта DIN – это только часть решения. Геометрия метчика также должна соответствовать материалу, конфигурации отверстий и процессу обработки.
Метчики со спиральной канавкой по стандарту DIN без покрытияактуальны для применений, где геометрия спиральной канавки и режущие характеристики инструмента соответствуют указанным требованиям к резьбонарезанию. Их экономическую ценность можно оценить с помощью записей о сроке службы инструмента, результатов проверок и расчетов стоимости за отверстие.
Прецизионные инструменты в современном производстве
Уилсон, работающий в компании Taizhou Hongyi Precision Tools Co., Ltd., имеет более чем 20-летний опыт работы в сфере прецизионных инструментов. Ассортимент ее продукции включает машинные метчики, метчики со спиральной канавкой, прокатные метчики, ручные метчики и метчики DIN для автомобильной промышленности, аэрокосмической промышленности, производства пресс-форм, электронных приборов, нового энергетического оборудования и обработки металлов.
Эти приложения демонстрируют важность соответствия конструкции инструмента производственным требованиям. Геометрия инструмента и точность изготовления влияют на производительность резания, а условия обработки определяют консистенцию готовой резьбы.
Итог: измерьте стоимость готовой нити
Снижение затрат на оснастку требует большего, чем просто выбор самого дешевого метчика. Наиболее полезное сравнение позволяет оценить стоимость изготовления приемлемой резьбы, включая расход инструмента, время простоя, доработку и бракованные компоненты.
Метчики со спиральной канавкой по стандарту DIN без покрытия позволяют выполнять обработку в соответствии с их геометрией и характеристиками резания. Их экономическую эффективность лучше всего оценивать по фактическим производственным данным, а не только по состоянию покрытия.
Для точной обработки эффективный контроль затрат сочетает в себе правильный выбор инструмента, правильную подготовку отверстий, стандартизированные условия резания и последовательный контроль. Измерение стоимости одного приемлемого резьбового отверстия обеспечивает практическую основу для улучшения решений по выбору инструментов и повышения эффективности производства.
Предыдущий :
-
Похожие новости
- Метчики со спиральной канавкой по стандарту DIN без покрытия и переход к гибкой обработке
- Почему метчики со спиральной канавкой по стандарту DIN без покрытия привлекают внимание при обработке на станках с ЧПУ
- Что делает метчики со спиральной канавкой DIN без покрытия практичным выбором для точного нарезания резьбы?
- Как одна механическая мастерская сократила количество брака при нарезании резьбы на 60 % после перехода на метчики с прямой канавкой по стандарту DIN для обработки глухих отверстий?
- Почему метчики со спиральным концом по стандарту DIN необходимы для высокопроизводительного нарезания резьбы?
- Почему метчики со спиральной канавкой ISO с покрытием необходимы для высокоточного нарезания резьбы?
Оставьте мне сообщение