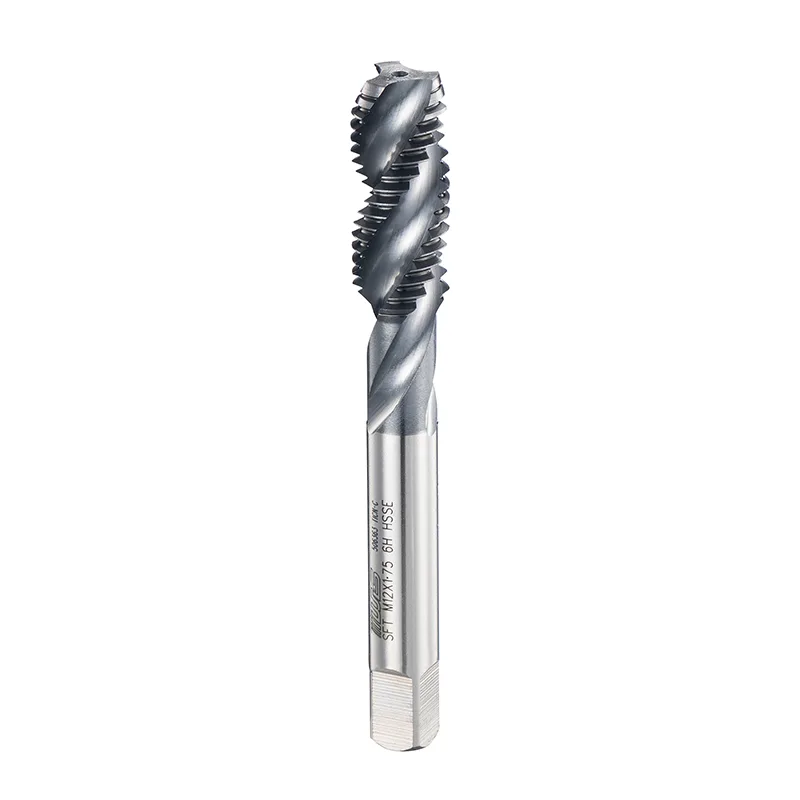
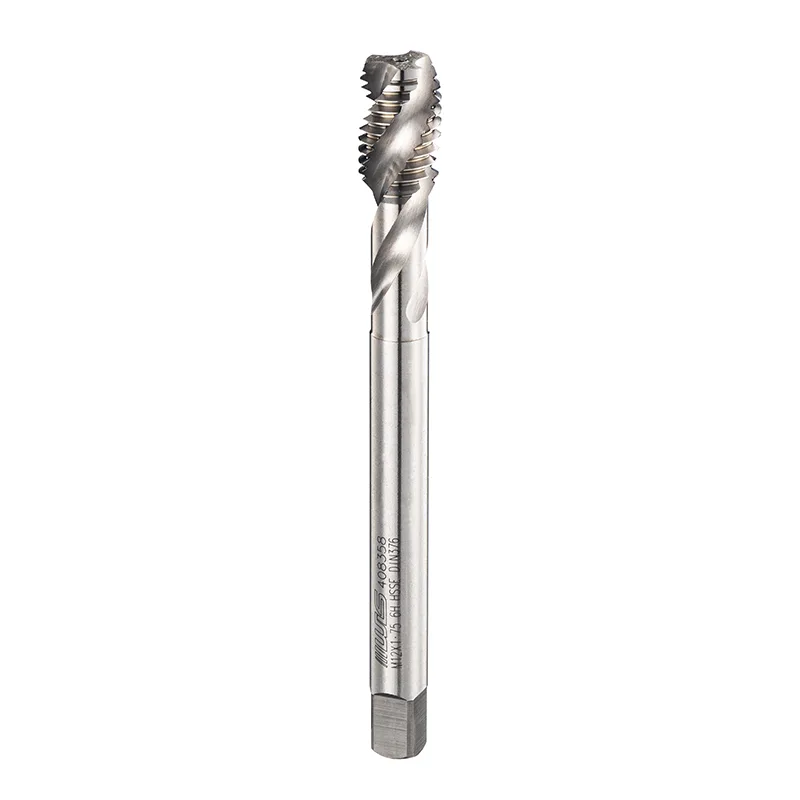
Почему метчики со спиральной канавкой по стандарту DIN без покрытия привлекают внимание при обработке на станках с ЧПУ
В современной обработке на станках с ЧПУМетчики со спиральной канавкой по стандарту DIN без покрытияпривлекают к себе повышенное внимание, поскольку мастерские ищут сбалансированные решения между качеством резьбы, стабильностью процесса и практичными затратами на инструмент. Все большее внимание уделяется не только сроку службы инструмента, но и выбору правильной геометрии для конкретных условий обработки.
Нарезание резьбы остается одной из наиболее чувствительных операций в точном производстве. Хотя создание внутренней резьбы может показаться простым, небольшие различия в материале, глубине отверстия, скорости резания и эвакуации стружки могут существенно повлиять на конечный результат. По мере того, как обрабатывающие центры становятся более автоматизированными, а производственные требования становятся более последовательными, роль проектирования метчиков становится все более важной.
Дискуссия вокруг выбора инструмента также меняется. Вместо того, чтобы сосредотачиваться только на том, имеет ли инструмент покрытие или нет, во многих процессах обработки больше внимания уделяется взаимосвязи между конструкцией канавок, условиями резания, материалами заготовки и общим контролем процесса.
Меняющаяся роль метчиков в обработке на станках с ЧПУ
Обработка с ЧПУ развивалась в направлении более высокой эффективности, более жестких допусков и более непрерывного производства. В этой среде инструменты для нарезания резьбы должны одинаково работать в различных областях применения, включая автомобильные детали, пресс-формы, электронные компоненты, компоненты аэрокосмической отрасли и оборудование для новой энергетики.
Метчик – это не просто режущий инструмент, удаляющий материал. Его геометрия влияет на несколько важных факторов:
| Ключевой фактор | Влияние на производительность потоков |
|---|---|
| Дизайн флейты | Определяет перемещение и эвакуацию стружки |
| Угол спирали | Влияет на стабильность резания и контроль стружки. |
| Геометрия режущей кромки | Влияет на крутящий момент и качество поверхности резьбы. |
| Выбор материала | Определяет износостойкость и область применения. |
| Состояние машины | Влияет на точность и повторяемость |
Исследования конструкции метчиков со спиральной канавкой показали, что такие факторы, как пространство для стружки, крутящий момент резания и жесткость инструмента, необходимо рассматривать вместе, поскольку они напрямую влияют на стабильность обработки.
Это объясняет, почему выбор крана все чаще становится технологическим решением, а не простым выбором замены.
Почему конструкция спиральной канавки важна для нарезания резьбы в глухих отверстиях
Одной из основных причин, по которой метчики со спиральными канавками продолжают привлекать внимание, является их способность управлять движением стружки во время обработки глухих отверстий.
В отличие от сквозных отверстий, глухие отверстия не обеспечивают открытого пути для выхода стружки. Если стружка скапливается внутри отверстия, она может мешать резке, увеличивать сопротивление и влиять на точность резьбы.
Структура спиральных канавок метчиков со спиральными канавками помогает направлять стружку вверх во время обработки, что делает их пригодными для многих операций в глухих отверстиях, где эвакуация стружки является серьезной проблемой.
Это становится особенно важным при обработке материалов, которые образуют более длинную стружку, таких как некоторые стали, нержавеющие стали и алюминиевые сплавы.
Стабильный процесс эвакуации стружки может помочь уменьшить распространенные проблемы, в том числе:
Почему краны без покрытия снова привлекают внимание?
В течение многих лет широко обсуждались современные покрытия, поскольку они могут улучшить сопротивление трению и износостойкость при определенных условиях обработки. Однако отсутствие покрытия не означает автоматически, что инструмент непригоден.
Производительность крана зависит от множества факторов, в том числе:
В некоторых условиях обработки конструкция без покрытия может дать практические преимущества. Это может упростить выбор инструмента для общих применений, где экстремальная термостойкость или увеличенный срок службы инструмента не являются основными требованиями.
Вместо усложнения за счет дополнительной обработки поверхности некоторые производственные процессы направлены на оптимизацию фундаментальной структуры режущего инструмента.
Это отражает более широкую тенденцию в производстве: выбор инструмента в соответствии с реальными условиями эксплуатации, а не следование единому показателю производительности.
Важность соответствия конструкции инструмента материалу
Распространенной ошибкой при обработке на станках с ЧПУ является предположение, что одна конструкция метчика может одинаково обрабатывать все материалы.
Разные материалы создают разные проблемы резки.
Например:
| Тип материала | Общие соображения по поводу многопоточности |
|---|---|
| Углеродистая сталь | Требуется стабильная резка и постоянный контроль стружки. |
| Нержавеющая сталь | Часто создает повышенное сопротивление резанию и риск упрочнения. |
| Алюминиевый сплав | Требует внимания к образованию стружки и адгезии материала. |
| Чугун | Производит более короткую стружку, но может потребоваться другая стратегия резки. |
| Пресс-форма стальная | Требует точности и жесткости инструмента. |
По этой причине,Метчики со спиральной канавкой по стандарту DIN без покрытияобычно оцениваются на основе требований приложения, а не как универсальный выбор.
Сам стандарт DIN предоставляет структурированный справочник по размерам и совместимости резьбы, помогая процессам обработки поддерживать согласованность при работе со стандартизированными спецификациями резьбы.
Автоматизация ЧПУ повышает потребность в стабильности процесса
По мере того как все больше операций по обработке переходят на автоматизированное производство, неожиданные простои становятся все более дорогостоящими.
Сломанный метчик или нестабильный процесс нарезания резьбы могут повлиять не только на одну деталь, но и на всю производственную цепочку.
Современные среды ЧПУ все больше внимания уделяют предсказуемому поведению обработки посредством:
В этой среде геометрия инструмента становится ключевым фактором, поскольку она влияет на стабильность цикла обработки при повторяющихся операциях.
Правильно подобранный метчик может уменьшить количество ненужных регулировок и помочь операторам поддерживать стабильные результаты.
Распространенные заблуждения относительно выбора крана
Многие проблемы с резьбой вызваны не только метчиком.
Производственная проблема может возникнуть из-за нескольких совокупных факторов:
| Проблема | Возможная причина |
|---|---|
| Сломанный кран | Чрезмерный крутящий момент, плохая центровка, неподходящие параметры. |
| Грубая поверхность резьбы | Неправильная скорость, столкновение стружки, износ инструмента. |
| Увеличенная резьба | Неправильные условия резания или состояние инструмента. |
| Короткий срок службы инструмента | Несоответствие материала или недостаточная смазка. |
| Нестабильное производство | Отсутствие стандартизации процессов |
Замена метчика без проверки всего процесса обработки может не решить основную проблему.
Обычно наиболее эффективным подходом является оценка всей операции, включая подготовку к сверлению, жесткость станка, подачу СОЖ и процедуры проверки.
Тенденции прецизионного производства, лежащие в основе изменений в выборе инструмента
Текущее развитие обработки с ЧПУ движется в сторону гибкости и эффективности. Компании, перерабатывающие различные материалы и компоненты, все чаще нуждаются в инструментах, которые можно адаптировать к различным производственным требованиям.
Эта тенденция привлекла больше внимания к:
Вместо того, чтобы выбирать инструменты только по максимальной скорости резания, группы обработки все чаще обращают внимание на общую производительность процесса.
Инструмент, обеспечивающий стабильные результаты обработки потоков в реалистичных условиях, может оказаться более ценным, чем инструмент, предназначенный только для сценариев с экстремальной производительностью.
Опыт Wilson в области прецизионных инструментов для нарезания резьбы
Имея более чем 20-летний опыт разработки прецизионных инструментов, компания Wilson специализируется на исследованиях, производстве и применении инструментов для нарезания резьбы и измерительных инструментов. Ассортимент продукции включает машинные метчики, метчики со спиральной канавкой, прокатные метчики, ручные метчики и метчики по стандарту DIN.
Опыт компании охватывает области применения в автомобилестроении, аэрокосмических компонентах, оборудовании для новой энергетики, производстве пресс-форм, электронных приборов и металлообрабатывающей промышленности.
Разработка прецизионных инструментов для нарезания резьбы по-прежнему зависит от сочетания технологии производства, возможностей контроля и практического опыта обработки.
Заглядывая в будущее: качество обработки потоков зависит от понимания процесса
Растущий интерес к метчикам со спиральной канавкой по стандарту DIN без покрытия отражает более широкие изменения в обработке на станках с ЧПУ. Выбор инструмента все больше ориентирован не на следование одной тенденции, а на понимание взаимосвязи между структурой инструмента и условиями производства.
Успешный процесс нарезания резьбы требует координации между метчиком, станком, материалом, параметрами и системой контроля.
Поскольку прецизионное производство продолжает развиваться, компании, вероятно, продолжат изучать более сбалансированные подходы, сочетающие точность, стабильность и эффективные методы производства.
Будущее резьбонарезания определяется не только покрытием или скоростью резания. Это зависит от выбора правильной конструкции инструмента для решения конкретной задачи обработки. Метчики со спиральной канавкой по стандарту DIN без покрытия вместе с другими прецизионными решениями компании Wilson для нарезания резьбы представляют собой один из примеров того, как традиционные конструкции инструментов продолжают адаптироваться к современным требованиям обработки на станках с ЧПУ.
Похожие новости
- Как метчики со спиральной канавкой по стандарту DIN без покрытия сокращают затраты на оснастку в производстве
- Метчики со спиральной канавкой по стандарту DIN без покрытия и переход к гибкой обработке
- Что делает метчики со спиральной канавкой DIN без покрытия практичным выбором для точного нарезания резьбы?
- Как одна механическая мастерская сократила количество брака при нарезании резьбы на 60 % после перехода на метчики с прямой канавкой по стандарту DIN для обработки глухих отверстий?
- Почему метчики со спиральным концом по стандарту DIN необходимы для высокопроизводительного нарезания резьбы?
- Почему метчики со спиральной канавкой ISO с покрытием необходимы для высокоточного нарезания резьбы?
Оставьте мне сообщение
новые продукты


Новости Рекомендации