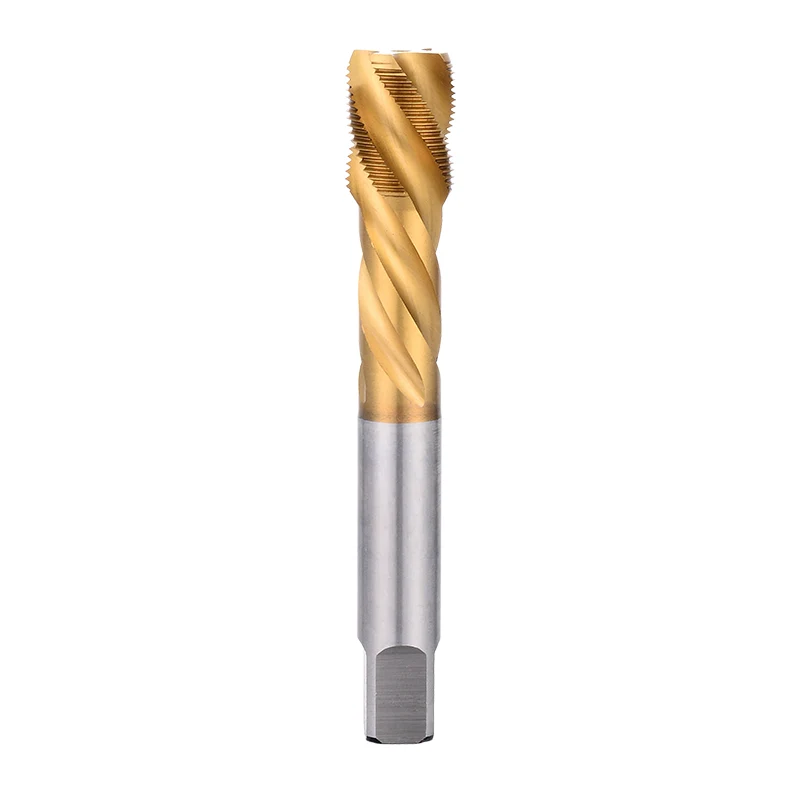
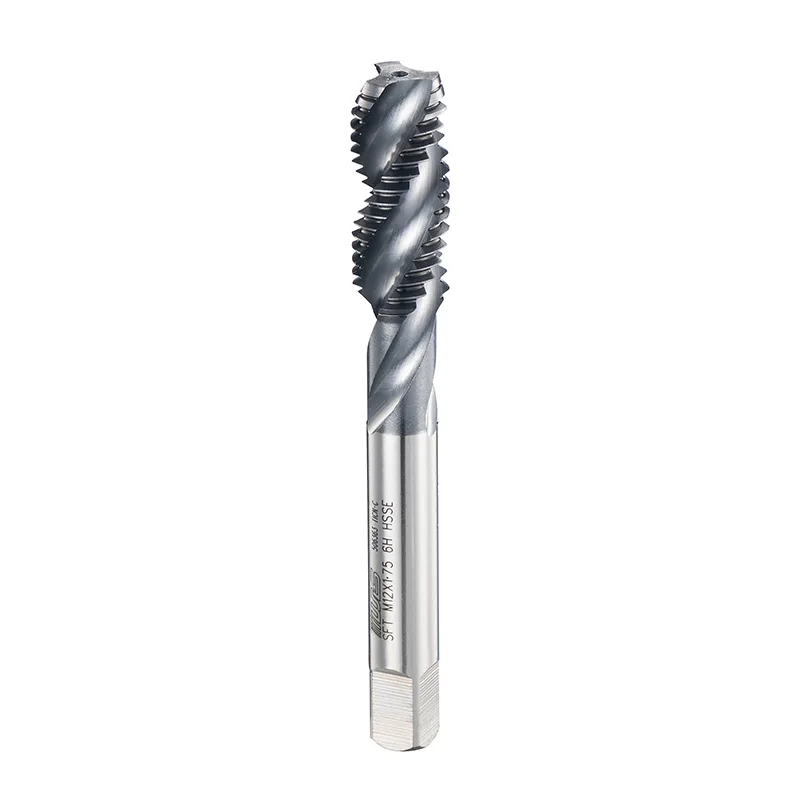
Метчики со спиральной канавкой по стандарту DIN без покрытия и переход к гибкой обработке
Гибкая обработка меняет подход мастерских к управлению различными материалами, характеристиками резьбы и объемами производства. Поскольку операции с ЧПУ становятся более разнообразными,Метчики со спиральной канавкой по стандарту DIN без покрытияпредставляют собой один из вариантов более широкого перехода к инструментам, специфичным для конкретных приложений, и более адаптируемым производственным процессам.
Это изменение вызвано практической задачей: на одной обрабатывающей линии может потребоваться обработка нескольких конструкций компонентов за одну смену, сохраняя при этом точность резьбы и ограничивая время наладки. Вместо того чтобы полагаться на одну конфигурацию инструмента для каждой операции, производственные группы уделяют больше внимания геометрии метчика, материалу заготовки, глубине отверстия и условиям резания.
Почему гибкая обработка становится все более важной
Традиционное производство часто фокусируется на больших партиях идентичных компонентов. Гибкая обработка, напротив, позволяет оборудованию и процессам адаптироваться к изменениям геометрии детали, материала или объема заказа с меньшими сбоями.
Этот подход актуален для автомобильных компонентов, электронного оборудования, пресс-форм, деталей аэрокосмической отрасли и машин, использующих новые источники энергии. Эти приложения могут включать разные размеры резьбы, свойства материала и требования к допускам, даже если они обрабатываются на аналогичном оборудовании с ЧПУ.
В отраслевых дискуссиях о развитии ЧПУ в 2026 году все больше внимания уделяется автоматизации, подключению производственных данных и более оперативному планированию процессов. Эти разработки делают повторяемость особенно важной: процесс должен оставаться под контролем, даже когда производственные требования меняются.
Нарезание резьбы заслуживает особого внимания, поскольку внутреннюю резьбу трудно исправить, когда деталь достигла финальной стадии обработки. Поврежденная резьба может привести к необходимости дополнительного осмотра, доработки или списания деталей. Поэтому гибкое производство требует не только адаптируемого оборудования, но и четкого метода выбора и проверки режущего инструмента.
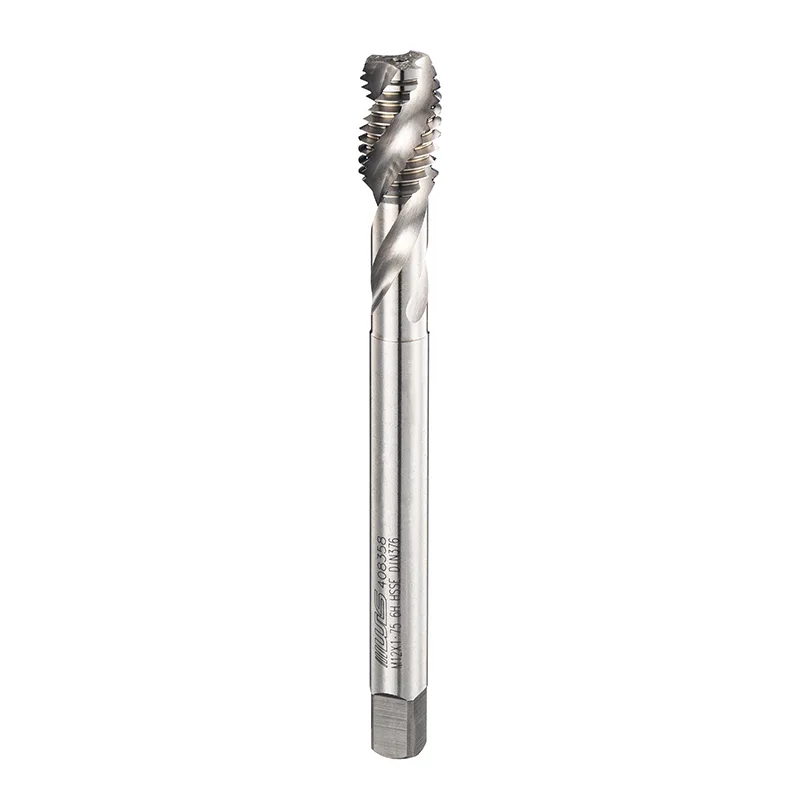
Роль геометрии спиральной канавки
Геометрия метчика влияет на то, как инструмент режет материал и обрабатывает образующуюся стружку. Метчики со спиральными канавками имеют спиральные канавки, которые помогают выводить стружку из отверстия во время нарезания резьбы.
Эта характеристика делает их подходящими для многих операций в глухих отверстиях, когда стружка не может выйти через противоположную сторону заготовки. Если стружка скапливается возле режущих кромок, сопротивление может возрасти, и готовая резьба может стать нестабильной.
Однако эвакуация стружки зависит не только от формы канавки. Угол спирали, пространство канавок, геометрия режущей кромки, материал заготовки, смазка и параметры обработки — все это влияет на производительность.
Например, глубокое глухое отверстие в материале, из-за которого образуется длинная стружка, представляет собой иные проблемы, чем неглубокое отверстие в материале, которое раскалывается на короткую стружку. Выбор инструмента должен отражать эти различия, а не рассматривать все операции нарезания резьбы как взаимозаменяемые.
Почему подготовка отверстий по-прежнему важна
Даже подходящий метчик не может компенсировать каждую погрешность обработки на входе. Пилотное отверстие меньшего размера увеличивает количество материала, который необходимо удалить, что потенциально увеличивает крутящий момент резания. Отверстие слишком большого размера может уменьшить зацепление резьбы, а недостаточная глубина отверстия может привести к тому, что метчик выйдет до дна до того, как будет нарезана требуемая резьба.
Перед заменой метчика рабочие группы должны проверить диаметр сверления, глубину отверстия, соосность, характеристики резьбы и синхронизацию станка. Эти проверки помогают отличить проблемы, связанные с инструментом, от проблем, возникающих в других частях процесса.
Где краны без покрытия подходят для гибкого производства
Покрытия инструментов могут улучшить производительность в определенных условиях, в том числе в тех случаях, когда трение, нагрев или износ являются серьезными проблемами. Однако инструменты с покрытием не являются автоматически лучшим выбором для каждой задачи обработки.
Метчик без покрытия может подойти, если его основа, геометрия резания и условия эксплуатации соответствуют условиям применения. Его пригодность следует оценивать по обрабатываемому материалу, требуемому качеству резьбы, скорости резания, смазке и ожидаемому сроку службы инструмента.
Метчики со спиральной канавкой по стандарту DIN без покрытияпоэтому его следует оценивать как вариант для конкретного применения, а не как универсальную замену кранов с покрытием. Отсутствие покрытия само по себе не обеспечивает более низкую стоимость готового отверстия, более длительный срок службы инструмента или лучшее качество резьбы. Эти результаты требуют доказательств из реальной производственной среды.
Для гибкой обработки более полезный вопрос заключается в том, может ли выбранный метчик соответствовать требованиям конкретной операции без внесения ненужных изменений в процесс.
Сравнение общих аспектов многопоточности
| Фактор производства | Что необходимо оценить | Почему это важно |
|---|---|---|
| Материал заготовки | Твердость, обрабатываемость, стружкообразование | Влияние на стойкость к резанию и износ |
| Тип отверстия | Глухое отверстие или сквозное отверстие | Определяет требования к эвакуации стружки |
| Спецификация резьбы | Диаметр, шаг, допуск, глубина | Устанавливает требования к размерам |
| Геометрия метчика | Конструкция канавок, угол спирали, режущие кромки | Влияет на движение стружки и поведение резания. |
| Обработка поверхности | Конструкция с покрытием или без покрытия | Должен соответствовать условиям эксплуатации. |
| Настройка ЧПУ | Выравнивание, синхронизация, жесткость | Поддерживает повторяющееся формирование резьбы |
| Инспекция | Калибры резьбы и проверка размеров | Подтверждает соответствие спецификациям |
Это сравнение показывает, почему выбор инструмента лучше всего рассматривать как часть планирования процесса. Изменение одной переменной может повлиять на несколько других, а улучшение в одной области не решает автоматически все проблемы обработки.
Материальное разнообразие требует разных решений
Гибкая обработка часто предполагает использование нескольких типов металлов, каждый из которых имеет свои собственные характеристики резания.
Углеродистая сталь может потребовать внимания к нагрузке резания и контролю стружки. Нержавеющая сталь может создавать большее сопротивление и может затвердевать в неподходящих условиях. Алюминиевые сплавы могут создавать проблемы, связанные с адгезией материала и образованием стружки, в то время как чугун обычно образует различную структуру стружки.
Эти различия влияют на выбор геометрии метчика, параметров резания и стратегии смазки. Установка, которая стабильно работает на одном материале, может нуждаться в корректировке при смене заготовки.
По этой причине производственные записи полезны. Регистрация типа инструмента, материала заготовки, условий резания, срока службы инструмента и результатов проверки позволяет группам обработки сравнивать производительность различных работ. Это также снижает зависимость от неформальных корректировок, когда аналогичный компонент возвращается в производство.
Гибкая оснастка и стандартизация процессов
Гибкость не означает неограниченное изменение инструментов и параметров. На практике адаптируемое производство работает лучше всего, когда изменения поддерживаются четкими стандартами.
Мастерская может установить утвержденные конфигурации инструментов для распространенных групп материалов, документировать подходящие условия нарезания резьбы и определить интервалы проверки для критических резьб. Когда новая деталь поступает в производство, инженеры могут использовать эти записи в качестве отправной точки перед проверкой настройки.
Автоматизированное оборудование с ЧПУ может дополнительно поддерживать согласованность за счет синхронизированных циклов нарезания резьбы, мониторинга срока службы инструмента и документированных программ обработки. Эти функции не устраняют необходимости принятия решений оператором, но могут облегчить выявление и воспроизведение проблем.
Полезная оценка должна учитывать не только покупную цену инструмента. Соответствующие меры включают расход инструмента, остановки станка, бракованные компоненты, время доработки и результаты проверки. Сравнение этих факторов в ходе значимого производственного цикла дает более четкое представление о производительности процесса.
Что проверить перед выбором метчика со спиральной канавкой DIN
Прежде чем внедрять новый метчик в гибкий процесс обработки, производственные бригады могут выполнить практическую последовательность действий:
- Подтвердите требования к резьбе. Проверьте стандарт резьбы, шаг, допуск и требуемую глубину.
- Проверьте заготовку. Определите материал и оцените его твердость и способность к образованию стружки.
- Проверьте геометрию отверстия. Определите, предполагает ли операция глухое или сквозное отверстие, и подтвердите размеры пилотного отверстия.
- Подберите инструмент к операции. Оцените геометрию канавки, основу, состояние покрытия и рекомендации производителя по применению.
- Проверьте параметры обработки. Проверьте скорость, синхронизацию подачи, смазку и жесткость станка.
- Осмотрите пробные компоненты. Прежде чем стандартизировать процесс, используйте соответствующие датчики и проверяйте размеры.
- Отслеживайте результаты производства. Просматривайте износ инструмента, качество резьбы, прерывания циклов и процент брака при повторных проходах.
Такой подход помогает предотвратить распространенную ошибку: приписывание каждого дефекта резьбы инструменту, хотя фактической причиной может быть неправильный диаметр отверстия, неподходящие условия резания или плохая центровка.
Опыт разработки и применения прецизионного инструмента
Wilson — это бренд, связанный с компанией Taizhou Hongyi Precision Tools Co., Ltd., которая имеет более чем 20-летний опыт работы в сфере прецизионных инструментов и разрабатывает продукцию для нарезания резьбы и измерения. В ее ассортимент входят машинные метчики, метчики со спиральной канавкой, прокатные метчики, ручные метчики и метчики по стандарту DIN.
В информации компании также описываются возможности производства и контроля прецизионных инструментов для нарезания резьбы, а также их применение в автомобилестроении, аэрокосмической отрасли, оборудовании для новой энергетики, производстве пресс-форм, электронных приборов и обработке металлов.
Этот отраслевой контекст отражает более широкий принцип точной обработки: стабильные результаты зависят от взаимодействия между конструкцией инструмента, производственным оборудованием, производственными процессами и контролем. Ни одна функция продукта не может заменить необходимость проверки всей операции.
Гибкость обработки зависит от правильного процесса, а не от одного универсального инструмента
Переход к гибкой обработке побуждает мастерские оценивать инструменты в соответствии с фактическими производственными требованиями. Различные материалы, геометрия отверстий и характеристики резьбы требуют различных комбинаций конструкции инструмента и условий обработки.
Метчики со спиральной канавкой по стандарту DIN без покрытиямогут подойти для конкретных задач нарезания резьбы, если их геометрия и характеристики материала соответствуют поставленной задаче. Их ценность должна определяться посредством валидации процесса, а не только на основе предположений о состоянии покрытия.
В конечном счете, гибкость производства зависит от информированного выбора инструмента, стандартизированных процедур настройки и последовательного контроля. Ассортимент прецизионных инструментов Wilson, включая линейку инструментов для нарезания резьбы по стандарту DIN, иллюстрирует разнообразие вариантов инструментов, используемых в современных операциях обработки. Главный урок остается простым: адаптируемость достигается путем подбора инструмента к работе и проверки результата в реальных производственных условиях.
Похожие новости
- Почему метчики со спиральной канавкой по стандарту DIN без покрытия привлекают внимание при обработке на станках с ЧПУ
- Что делает метчики со спиральной канавкой DIN без покрытия практичным выбором для точного нарезания резьбы?
- Как одна механическая мастерская сократила количество брака при нарезании резьбы на 60 % после перехода на метчики с прямой канавкой по стандарту DIN для обработки глухих отверстий?
- Почему метчики со спиральным концом по стандарту DIN необходимы для высокопроизводительного нарезания резьбы?
- Почему метчики со спиральной канавкой ISO с покрытием необходимы для высокоточного нарезания резьбы?
- Как метчики со спиральной канавкой по стандарту ISO могут улучшить производительность точной обработки?
Оставьте мне сообщение